
Llámenos hoy
+86-189-6265-4847
Envíanos
No. 100, calle este de Shiyi,
Distrito Baoshan, Shanghái China

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-24 Origen:Sitio


En el altamente competitivo sector de fabricación de alimentos y bebidas, extraer el máximo valor de las materias primas determina su rentabilidad básica. Los gerentes de instalaciones y los ingenieros de producción conocen la realidad en la planta. Incluso un aumento marginal del uno por ciento en el rendimiento de la materia prima se traduce en enormes ganancias de ingresos durante un año fiscal. Sin embargo, lograr este nivel de optimización requiere ir más allá de las técnicas de extracción obsoletas.
El prensado mecánico tradicional alcanza un estricto límite físico. Triturar y moler no puede hacer mucho. Estos enfoques convencionales frecuentemente dejan un volumen masivo de valiosos jugos, purés y nutrientes esenciales atrapados profundamente dentro de las rígidas paredes celulares del material vegetal. En consecuencia, este cuello de botella genera residuos orgánicos innecesarios y pérdida de producto vendible.
La introducción de un paso de tratamiento enzimático dedicado ofrece una solución científicamente validada para este problema exacto. Al utilizar enzimas naturales específicas, los procesadores desmantelan bioquímicamente estructuras celulares complejas. Esta descomposición dirigida libera líquidos intracelulares atrapados y aumenta drásticamente los volúmenes generales de producción.
Análisis recientes de la industria destacan un cambio definitivo en las tecnologías de extracción global. Impulsados por rendimientos de cultivos impredecibles y mandatos de sostenibilidad cada vez más estrictos, los fabricantes de bebidas modernos están abandonando la fuerza bruta puramente mecánica. La tendencia predominante ahora favorece en gran medida la optimización bioquímica. Los datos del mercado confirman que las instalaciones que adoptan tratamientos enzimáticos de precisión obtienen márgenes de beneficio enormemente mejorados. Además, están mejor posicionados para cumplir estrictas normas medioambientales al reducir drásticamente los residuos orgánicos pesados.
Esta completa guía de ingeniería explora la ciencia bioquímica detrás de la maceración enzimática. Examina cómo este proceso impacta directamente en los resultados operativos y describe cómo integrar perfectamente este paso crucial para lograr la máxima eficiencia.
Para comprender cómo mejora el rendimiento a gran escala, debemos observar la mecánica biológica en juego. Las enzimas procesadoras son proteínas naturales que actúan como catalizadores biológicos. Aceleran reacciones químicas específicas sin consumirse en el proceso. En el procesamiento industrial de alimentos, los ingenieros seleccionan y cultivan cuidadosamente estas enzimas para atacar componentes estructurales muy específicos de los tejidos vegetales.
Específicamente, las principales enzimas utilizadas en las instalaciones de extracción incluyen pectinasas, celulasas y amilasas. Las pectinasas siguen siendo las más críticas para el procesamiento de frutas porque atacan y disuelven agresivamente las moléculas de pectina. Las celulasas se utilizan para degradar la celulosa, que es el principal componente estructural de las paredes celulares de las plantas. Esta acción debilita la barrera física que retiene el jugo dentro de la célula. Además, las amilasas descomponen los almidones complejos en azúcares más simples. Este proceso específico es vital cuando se procesan frutas inmaduras, como manzanas de cosecha temprana, donde la alta presencia de almidón provoca una turbidez no deseada en la bebida final.
En biología vegetal, la pectina actúa como un pegamento estructural natural que une las células vegetales adyacentes. Aporta firmeza e integridad física a la fruta o verdura. Si bien es muy beneficioso para la planta en crecimiento, este pegamento celular presenta un gran obstáculo durante la extracción industrial. Piense en ello como intentar exprimir agua de un bloque rígido de madera. La fuerza mecánica por sí sola acabará por fallar.
Durante el proceso de maceración enzimática, las pectinasas introducidas degradan activamente este material aglutinante. A medida que la matriz de pectina se disuelve, el tejido del fruto se ablanda considerablemente y pierde su rigidez estructural. Este desmantelamiento bioquímico libera líquidos intracelulares y compuestos solubles que el prensado mecánico estándar simplemente no puede alcanzar. Al abordar la integridad estructural de la planta a nivel microscópico, las instalaciones liberan el potencial de materia prima que de otro modo terminaría en el contenedor de desechos sólidos.
El beneficio más inmediato y mensurable del tratamiento enzimático es un aumento masivo del volumen de líquido. En una configuración estándar, los operadores que dependen únicamente de prensas mecánicas alcanzan un techo de extracción muy rápidamente. Por ejemplo, procesar manzanas o bayas sin asistencia bioquímica podría producir una tasa de extracción de referencia del 65 al 75 por ciento, dependiendo en gran medida del equipo de prensa específico utilizado.
Cuando los ingenieros introducen un tratamiento con pectinasa antes del prensado, las enzimas licuan el puré de frutas. Este ablandamiento bioquímico significa que las prensas mecánicas requieren mucha menos fuerza hidráulica física para extraer un volumen mucho mayor de líquido. Los datos de la industria demuestran consistentemente que las instalaciones que procesan frutas de pepita o bayas experimentan aumentos de rendimiento increíbles. Este aumento de volumen se correlaciona directamente con una mayor producción a partir del mismo volumen exacto de entrada de materia prima.
| Tipo de fruta | Aumento típico del rendimiento | Enzima primaria utilizada |
|---|---|---|
| manzanas | 10% - 15% | pectinasa |
| bayas | 15% - 20% | Pectinasa / Celulasa |
| peras | 12% - 18% | pectinasa |
| Agrios | 8% - 12% | pectinasa |
La optimización del rendimiento es inherentemente una ecuación de dos caras. Debe aumentar la producción del producto vendible y al mismo tiempo disminuir el volumen de residuos. En el procesamiento comercial de frutas y verduras, el subproducto sólido que queda después de la extracción se conoce como orujo.
Lograr una mayor tasa de extracción mediante la maceración enzimática da como resultado naturalmente un orujo más seco, liviano y completamente agotado. Desde un punto de vista práctico de gestión de la planta, reducir el contenido de humedad significa que los camiones que transportan los residuos transportan un peso de agua significativamente menor. Esto reduce drásticamente los costes de logística y eliminación de la noche a la mañana. Además, el orujo muy agotado es mucho más fácil de manipular y puede reutilizarse de manera eficiente como alimento para animales o energía de biomasa. Esto agrega una capa secundaria de optimización de recursos a las operaciones diarias de la planta.
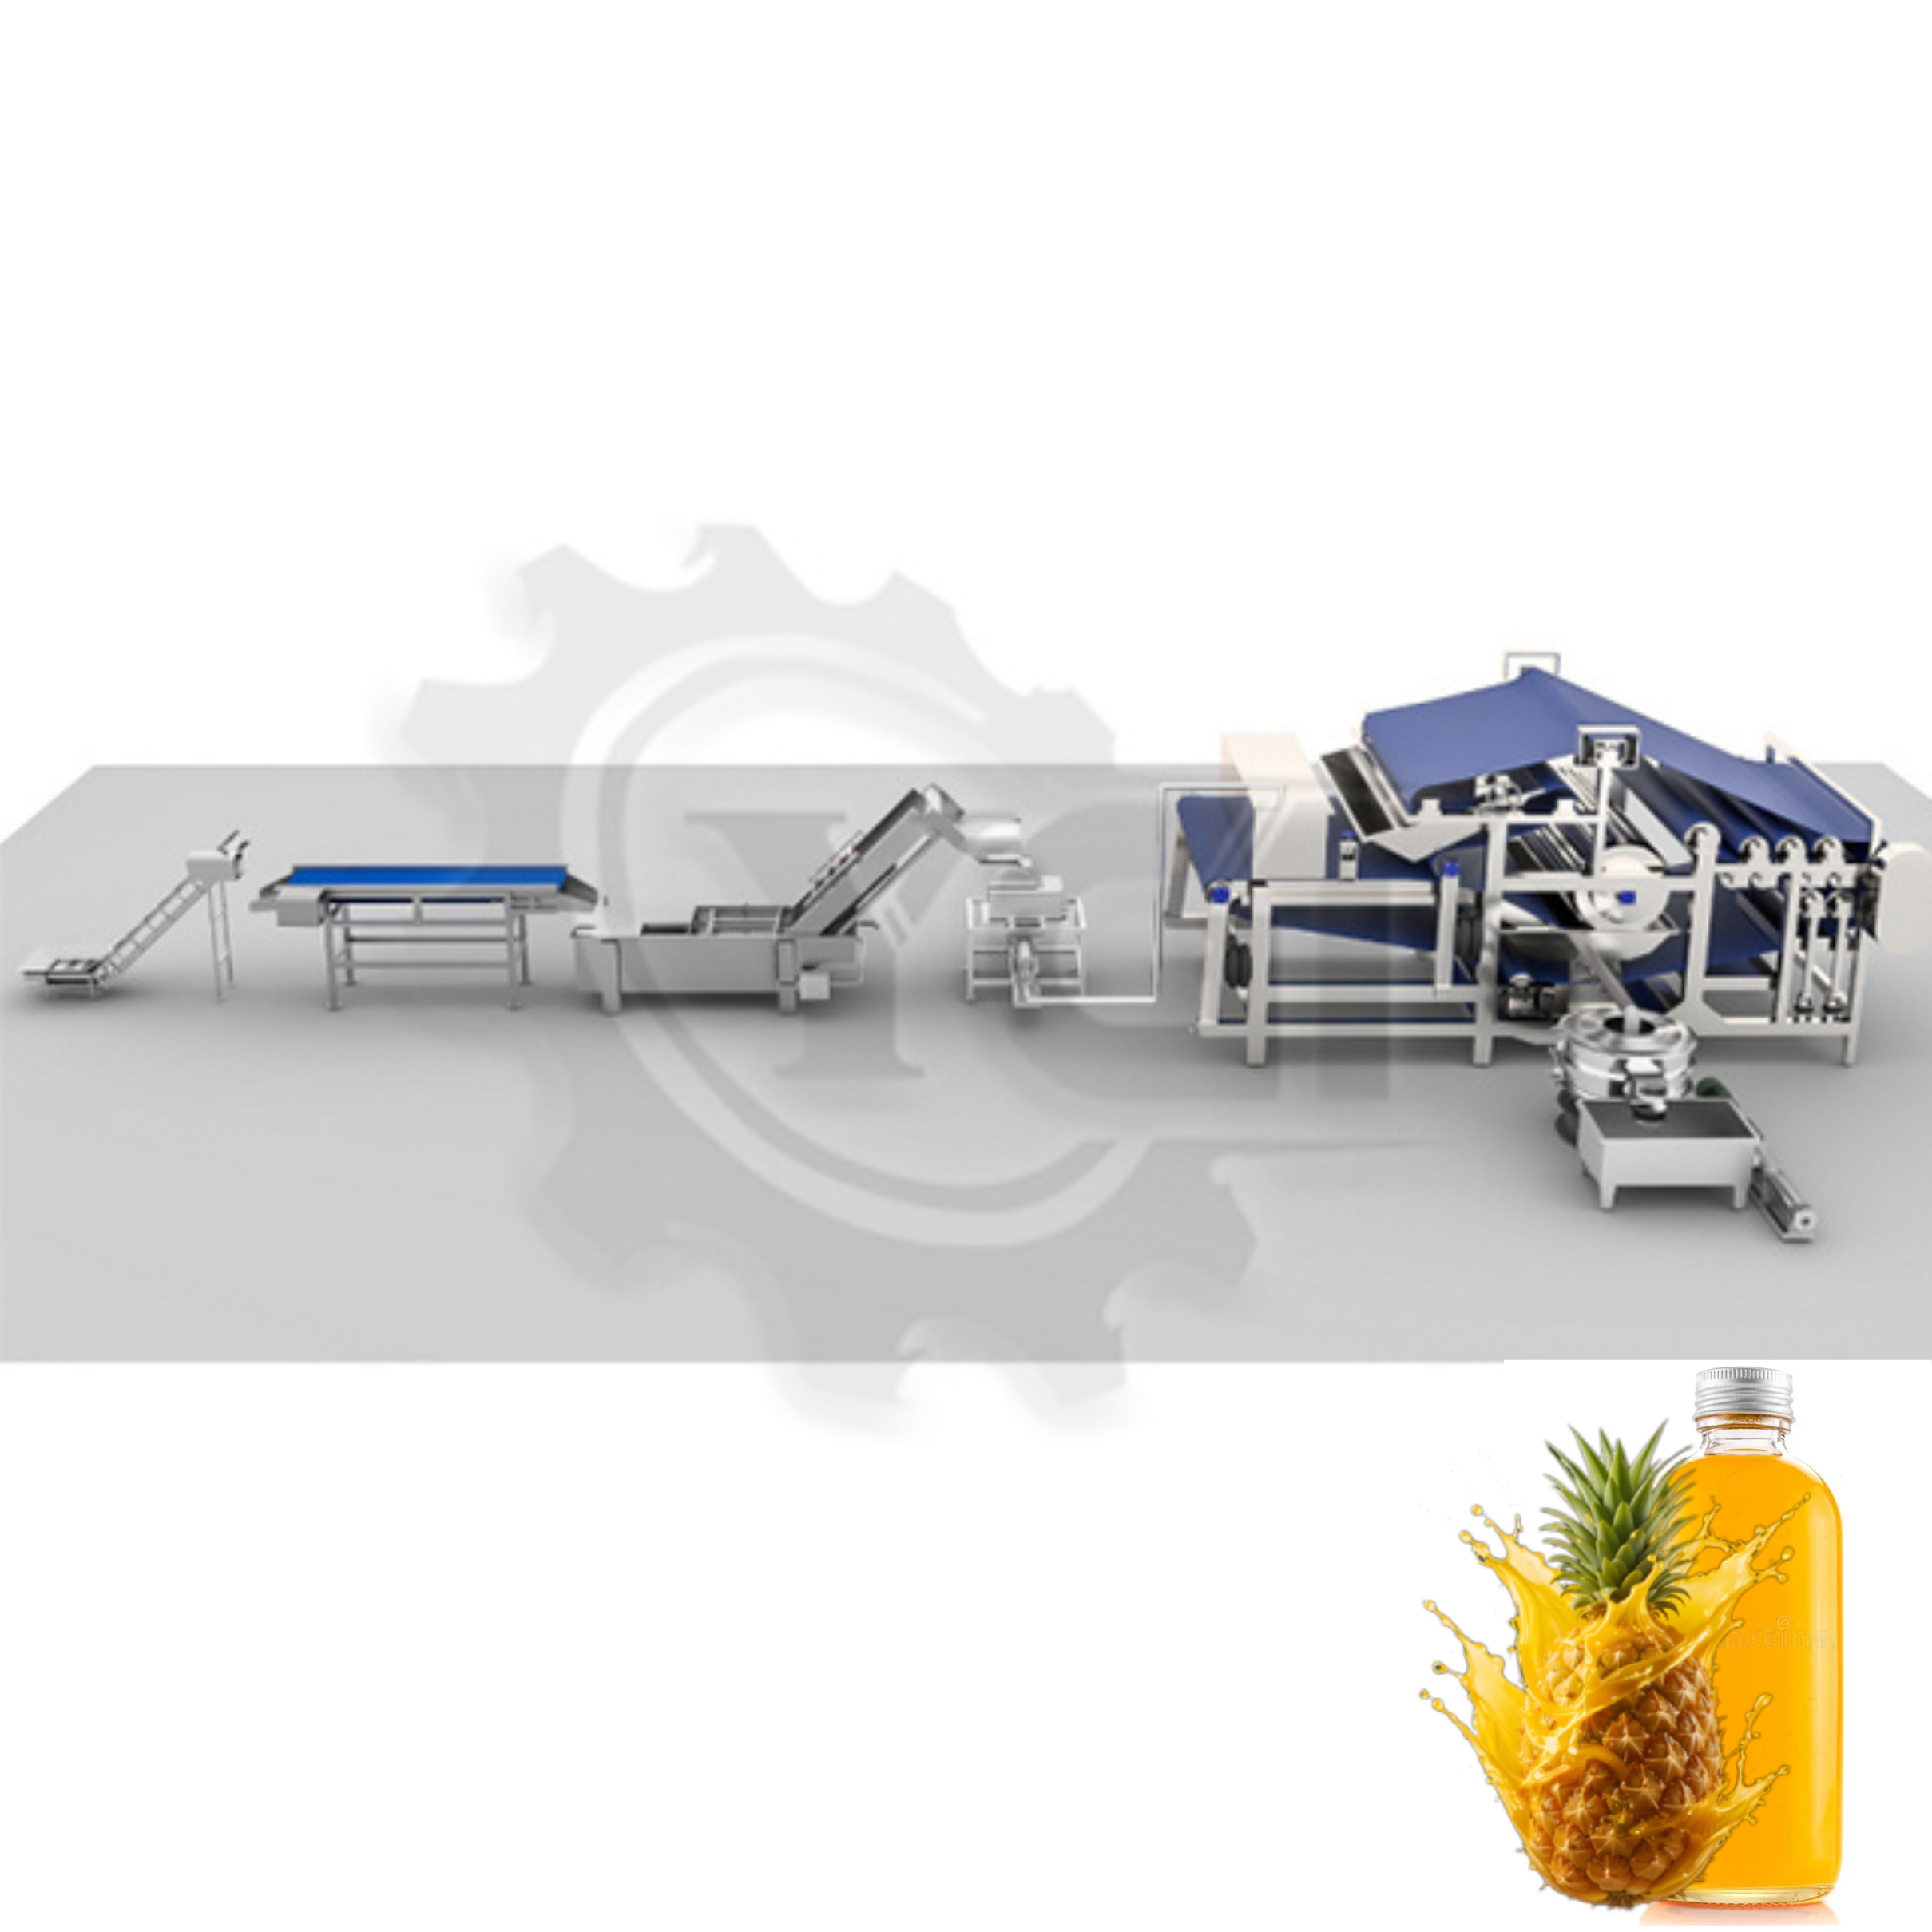
Uno de los desafíos operativos más severos en el procesamiento de frutas con alto contenido de pectina es el espesor extremo o viscosidad del puré resultante. La alta viscosidad crea una intensa resistencia a los fluidos dentro del sistema de procesamiento. Ralentiza la producción y ejerce una enorme presión sobre las bombas de desplazamiento positivo y los motores de accionamiento. En lugar de forzar un puré parecido a un pudín a través de estrechos tubos de acero inoxidable, los operadores de las instalaciones necesitan desesperadamente un líquido fluido.
La degradación bioquímica de la pectina reduce drásticamente esta problemática viscosidad. Esta consistencia más fina facilita operaciones increíblemente fluidas en toda la instalación. Un puré de menor viscosidad se desliza fácilmente a través de las tuberías, evita la peligrosa obstrucción de los intercambiadores de calor tubulares y acelera los procesos de ultrafiltración posteriores. En consecuencia, esto elimina importantes cuellos de botella operativos y reduce sustancialmente la energía eléctrica necesaria para mover material pesado a través del sistema.
Más allá de la eficiencia mecánica básica, las enzimas desempeñan un papel fundamental en la definición de las características sensoriales finales de la bebida. En la producción de jugos claros, las moléculas de pectina suspendidas crean una turbiedad o neblina indeseable. Se utilizan pectinasas específicas para descomponer por completo estas partículas suspendidas. Esto evita la turbidez de pectina y permite una ultrafiltración altamente eficiente, lo que da como resultado una bebida final brillantemente clara.
Además, la acción enzimática ayuda a descomponer las vacuolas celulares donde se almacenan de forma segura los pigmentos y los compuestos aromáticos. En el procesamiento de bayas, las enzimas facilitan la liberación de antocianinas, lo que da como resultado un color de jugo más rico y vibrante. De manera similar, la descomposición de la matriz celular libera aceites esenciales y compuestos aromáticos atrapados. Esto produce un perfil de sabor robusto y auténtico que atrae directamente a los consumidores finales más exigentes.
La aplicación de enzimas debe adaptarse estrictamente a los objetivos específicos del ciclo de producción. Para líquidos claros derivados de manzanas, uvas o frutas tropicales, las instalaciones suelen utilizar un riguroso proceso enzimático de dos etapas. Al configurar una línea de procesamiento de jugos de frutas dedicada , la precisión de la ingeniería es primordial.
La primera etapa es la enzimática del macerado. Aquí, los sistemas automatizados añaden enzimas directamente a la fruta triturada para maximizar el rendimiento líquido y mejorar la capacidad de la prensa mecánica. La segunda etapa ocurre en el posprensado, conocida globalmente como despectinización del jugo. En esta fase crítica, se añaden enzimas específicas al jugo extraído para descomponer las pectinas solubles restantes. Este paso es obligatorio para reducir aún más la viscosidad y preparar el jugo para la ultrafiltración final. Garantiza la estabilidad en almacenamiento a largo plazo y evita la turbidez posterior al embotellado.
El procesamiento del tomate presenta un conjunto de requisitos bioquímicos singularmente diferente en comparación con los jugos de frutas claros. Cuando se opera una de alta resistencia línea de procesamiento de tomates , el objetivo de producción final dicta exactamente cómo el equipo de ingeniería gestiona las enzimas naturales.
En el procesamiento Hot Break, donde el objetivo es producir una pasta de tomate o ketchup altamente viscosa, los tomates triturados se calientan rápidamente inmediatamente después de la etapa de trituración. Este intenso calor desactiva intencionalmente las enzimas pectina metilesterasa y poligalacturonasa que se producen de forma natural. Esto conserva la pectina y mantiene una consistencia rica y espesa. Por el contrario, en el procesamiento Cold Break para jugos y sueros de tomate más diluidos, los operadores permiten intencionalmente que actúen las enzimas naturales. Incluso pueden introducir preparaciones comerciales de enzimas para reducir la viscosidad y aumentar el rendimiento líquido del suero de tomate.
Para lograr mejoras consistentes en el rendimiento, la aplicación física de enzimas debe estar altamente controlada. Los métodos de dosificación manual son inherentemente defectuosos e ineficientes. Con frecuencia conducen a una dosificación insuficiente, lo que no permite maximizar el rendimiento. Peor aún, los métodos manuales conducen a una sobredosificación, lo que desperdicia formulaciones enzimáticas comerciales muy costosas.
Las modernas líneas automatizadas de procesamiento de frutas resuelven este problema por completo mediante la integración de sofisticadas bombas dosificadoras en línea. Estos sistemas automatizados avanzados utilizan controladores lógicos programables y medidores de flujo másico para monitorear continuamente el peso exacto y el caudal del puré de fruta entrante. Luego, el sistema inyecta automáticamente la microdosis precisa de enzima requerida. Esto garantiza una distribución perfecta y reacciones bioquímicas consistentes en cada lote, eliminando efectivamente el error humano en las instalaciones.
Las enzimas son herramientas biológicas muy sensibles. Operan de manera más eficiente dentro de una ventana óptima de temperatura y tiempo muy específica. Si el puré de frutas está demasiado frío, la reacción enzimática se ralentiza hasta el punto más lento. Si el puré está demasiado caliente, las proteínas se desnaturalizan y las costosas enzimas se destruyen permanentemente.
Los tanques de retención automatizados integrados con controles térmicos precisos son esenciales para maximizar la eficacia enzimática. Los sistemas de alta gama fabricados con acero inoxidable apto para uso alimentario SUS304 o 316L calientan suavemente el puré hasta la temperatura óptima exacta. Suele estar entre 45 y 55 grados Celsius, dependiendo de la mezcla de enzimas específica. El sistema mantiene el mosto a esta temperatura durante el tiempo necesario. Una vez que se completa el tiempo de retención y se maximiza el rendimiento, el sistema PLC automatizado hace avanzar el puré a la fase de pasteurización tubular, donde el calor elevado desactiva de forma segura las enzimas para detener el proceso bioquímico.
Para los responsables de la toma de decisiones en las instalaciones, la integración de un nuevo paso enzimático debe estar justificada por un retorno de la inversión claro y rápido. El cálculo implica sopesar los gastos operativos continuos de la compra de enzimas comerciales con los ingresos brutos generados por el nuevo aumento del rendimiento del producto.
Para los procesadores de gran volumen, las matemáticas financieras son increíblemente favorables. Un aumento estándar del 10 al 20 por ciento en el jugo vendible compensa fácilmente el costo de los catalizadores biológicos. En un escenario típico de alta capacidad que procesa varias toneladas por hora, el rápido período de recuperación de la inversión inicial en el equipo y los costos continuos de las enzimas a menudo se logra dentro de la primera temporada de procesamiento. Esto hace que la transición de la extracción puramente mecánica a la extracción asistida bioquímicamente sea una mejora de las instalaciones muy lógica y rentable.
Los beneficios financieros de la maceración enzimática van mucho más allá del volumen de jugo vendido. También se manifiestan en enormes ahorros operativos. Debido a que las enzimas descomponen la pectina y reducen la viscosidad del puré, el equipo de procesamiento requiere notablemente menos energía eléctrica para funcionar. Un puré más fino requiere significativamente menos torsión de los decantadores y menos presión hidráulica de las prensas de banda industriales.
Además, esta reducción de la tensión mecánica se traduce directamente en una mayor vida útil de los componentes críticos de la maquinaria. El desgaste diario de las bombas de desplazamiento positivo, las correas de presión y las costosas membranas de ultrafiltración se reducen drásticamente. Con el tiempo, esto reduce los costos de mantenimiento de rutina, minimiza el tiempo de inactividad no programado de las instalaciones y extiende el ciclo de vida general de depreciación del capital del equipo de procesamiento de la planta.
Integrar una fase de tratamiento enzimático no requiere necesariamente construir una instalación nueva desde cero. Sin embargo, exige maquinaria específica y especialmente diseñada. Los componentes principales incluyen tanques de enzimación dedicados equipados con agitadores especializados de bajo cizallamiento. Estos agitadores mezclan suavemente el puré sin oxidarlo ni dañar más la estructura celular.
Además, son obligatorias estaciones de dosificación en línea precisas para introducir las enzimas con precisión en el flujo del producto. Los intercambiadores de calor tubulares o de superficie raspada también son piezas de hardware críticas. Proporcionan la regulación de temperatura rápida y uniforme necesaria para llevar el puré a la ventana óptima de actividad enzimática antes de que ingrese a los tanques de almacenamiento. Esto garantiza que los catalizadores biológicos funcionen al máximo.
Seleccionar el equipo correcto requiere asociarse con un proveedor de maquinaria que comprenda profundamente tanto la ingeniería mecánica como los complejos parámetros de procesamiento bioquímico. No todos los proveedores de equipos estándar poseen esta experiencia matizada en la industria.
Los administradores de instalaciones deben buscar activamente soluciones diseñadas a medida en lugar de artículos de catálogo disponibles en el mercado. El socio de fabricación adecuado analizará el espacio específico de su planta, los requisitos de capacidad que van de 1 a 20 toneladas por hora y los tipos de materias primas. Diseñarán un sistema de dosificación y retención enzimática que se integre perfectamente en su arquitectura existente, completo con compatibilidad de limpieza CIP automatizada. Esto garantiza una transición operativa fluida y mejoras de rendimiento inmediatas y mensurables desde el primer día.
El paso enzimático es mucho más que una simple adición química. Es una mejora de ingeniería fundamental para la eficiencia, calidad y rentabilidad de cualquier instalación de procesamiento moderna. Al desmantelar bioquímicamente las estructuras rígidas de las plantas, maximiza el rendimiento líquido de manera efectiva, mejora la claridad del producto final y agiliza las operaciones mecánicas pesadas.
En una era en la que la optimización de los recursos y la sostenibilidad son fundamentales para la supervivencia en el mercado de bebidas, depender únicamente de la extracción mecánica deja dinero valioso sobre la mesa. La optimización bioquímica ya no es opcional. Es una estricta necesidad competitiva.
Recomendamos encarecidamente a los gerentes de producción que evalúen sus tasas de extracción actuales. Actualice sus operaciones con sistemas automatizados avanzados equipados con tecnologías de retención y dosificación enzimática de última generación. Para explorar soluciones personalizadas adaptadas a sus líneas específicas de frutas o verduras, descubra los equipos de alto rendimiento disponibles en YGT Machinery y asegúrese de extraer cada gota de valor de su cosecha.
Las pectinasas son las más comunes y se utilizan principalmente para descomponer la pectina y liberar el jugo atrapado en la matriz de la planta. También se utilizan con frecuencia celulasas y hemicelulasas para romper las paredes celulares fibrosas del tejido del fruto. Además, las amilasas se utilizan para descomponer los almidones, lo cual es particularmente importante cuando se procesan frutas inmaduras como las manzanas tempranas para evitar la turbidez del almidón en la bebida final.
No. Las enzimas procesadoras son proteínas naturales que son completamente seguras, están altamente reguladas y aprobadas para la producción mundial de alimentos. Son muy específicos en su acción bioquímica, como atacar únicamente las moléculas de pectina. Se desactivan permanentemente mediante calor durante la fase de pasteurización estándar más adelante en la línea de procesamiento. Esto garantiza que no alteren el sabor, aroma o perfil de seguridad final del jugo o puré.
La duración exacta depende en gran medida del tipo de fruta que se procesa, la mezcla de enzimas específica utilizada y la temperatura del puré. Normalmente, el tiempo de espera oscila entre treinta minutos y dos horas. Las líneas automatizadas optimizan esta duración manteniendo el ambiente térmico perfecto para acelerar el tiempo de reacción bioquímica de forma segura y eficiente.
Sí, pero su aplicación es altamente estratégica en función del producto final deseado. En el procesamiento del tomate, la pectina metilesterasa y la poligalacturonasa naturales pueden alterar la viscosidad. Si se requiere una pasta espesa para los procesos Hot Break, estas enzimas se desactivan rápidamente con calor alto. Si se desea un jugo o suero de tomate más diluido para los procesos Cold Break, se puede permitir que actúen las enzimas naturales o se pueden agregar enzimas comerciales para aumentar intencionalmente el rendimiento líquido.
No necesariamente. Muy a menudo, un paso enzimático se puede adaptar a una instalación existente. Por lo general, requiere la adición estratégica de un sistema de dosificación en línea, un tanque de retención de enzimas dedicado con control preciso de la temperatura y ajustes menores en las tuberías para dirigir el puré triturado a través de este nuevo paso bioquímico antes de que llegue a la prensa mecánica o al decantador centrífugo.
Si bien la temperatura exacta depende de la cepa de enzima comercial específica utilizada, la mayoría de las pectinasas industriales alcanzan su actividad máxima entre 45 y 55 grados Celsius. Mantener esta ventana de temperatura precisa mediante intercambiadores de calor tubulares automatizados garantiza una extracción de rendimiento máximo sin riesgo de desnaturalización de proteínas por calor excesivo.
No. El tratamiento enzimático es un poderoso paso preparatorio diseñado para trabajar en sinergia con la extracción mecánica, no para reemplazarla. Las enzimas descomponen la estructura celular y licuan el puré, lo que permite que las prensas mecánicas o decantadores posteriores extraigan significativamente más líquido utilizando mucha menos fuerza física y energía.


