
Llámenos hoy
+86-189-6265-4847
Envíanos
No. 100, calle este de Shiyi,
Distrito Baoshan, Shanghái China

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-12 Origen:Sitio


Preservar los alimentos envasados sin arruinar el recipiente es un enorme dolor de cabeza operativo para los fabricantes modernos. Debe garantizar la seguridad microbiológica. Al mismo tiempo, mantener el atractivo en los estantes requiere un procesamiento térmico preciso. La esterilización posterior al envasado resuelve exactamente este dilema. Prolonga la vida útil de forma segura sin exponer los delicados materiales de embalaje a condiciones ambientales adversas.
En el panorama actual de la seguridad alimentaria, el esterilizador por baño de agua se ha convertido en la solución estándar de la industria para procesar productos envasados de manera eficiente. Al utilizar transferencia térmica sumergida, este equipo garantiza una reducción constante de patógenos al tiempo que protege la integridad estructural de los contenedores. Esta guía completa explora la ciencia subyacente, los beneficios operativos y las aplicaciones específicas del procesamiento térmico sumergido desde una perspectiva de ingeniería práctica.
Un esterilizador por baño de agua es una máquina industrial especializada diseñada para aplicar un tratamiento térmico de alta precisión a productos alimenticios y bebidas sellados. A diferencia de los sistemas de retorta tradicionales que lanzan vapor a alta presión a los alimentos poco ácidos, este equipo depende de agua caliente que funciona a presión atmosférica. El mecanismo fundamental, que normalmente funciona entre 75 °C y 100 °C, consiste en sumergir completamente los productos empaquetados en un medio líquido calentado. Este entorno diseñado destruye los microorganismos perjudiciales y las enzimas activas sin comprometer los sellos del paquete.
Como ingeniero que recorre las instalaciones, notará que la operación sigue un ciclo térmico trifásico meticulosamente controlado.
La Fase de Calentamiento comienza cuando los productos envasados ingresan a la cámara de esterilización. Se desplazan a través de cintas transportadoras automatizadas de acero inoxidable SUS304 y están completamente sumergidos en agua precalentada. Debido a que el agua posee una capacidad calorífica específica notablemente alta, transfiere rápidamente energía térmica a través de toda la superficie del producto. Esto inicia un aumento uniforme de la temperatura interna.
Durante la fase de mantenimiento, la temperatura central del alimento envasado alcanza el nivel de pasteurización objetivo. Los controladores lógicos programables avanzados bloquean esta temperatura exacta durante un período predeterminado. Normalmente vemos máquinas de primer nivel que mantienen una precisión de temperatura dentro de ±0,5°C. Este control preciso garantiza que los alimentos alcancen la esterilidad comercial sin cruzar el umbral de cocción excesiva.
Inmediatamente después del período de tenencia está la Fase de Enfriamiento. La temperatura del agua se reduce sistemática y gradualmente. Este enfriamiento controlado detiene el proceso de cocción interno al instante. Al evitar una curva de calor persistente, el producto conserva su perfil crujiente y de sabor deseado.
Lograr una vida útil prolongada y estable requiere protocolos infalibles de control de patógenos. Precisamente aquí es donde la integración de una máquina de postesterilización se convierte en un activo indispensable para líneas de producción a gran escala. Para apreciar plenamente su valor comercial, los gerentes de planta deben distinguir entre los métodos tradicionales de preenvasado y el enfoque terminal posterior al envasado.
La esterilización previa al envasado implica tratar el producto alimenticio a granel, enfriarlo rápidamente y luego sellarlo en contenedores dentro de una sala limpia aséptica. Si bien es técnicamente eficaz en condiciones perfectas, este método conlleva una vulnerabilidad persistente. Si el entorno de la sala limpia experimenta incluso una brecha microscópica, los alimentos pueden volver a contaminarse fácilmente durante el breve período del proceso de llenado.
La esterilización terminal elimina por completo este punto ciego operativo. El producto crudo o parcialmente cocido se deposita directamente en su envase final y se cierra herméticamente. Sólo después de que el contenedor esté completamente cerrado se somete toda la unidad a un tratamiento térmico. Al esterilizar el producto después del sellado, los fabricantes erradican cualquier microorganismo introducido durante las etapas de bombeo y llenado. Esta barrera a prueba de fallos protege tanto a los consumidores como a la reputación de la marca de la devastación financiera que suponen las retiradas de productos.
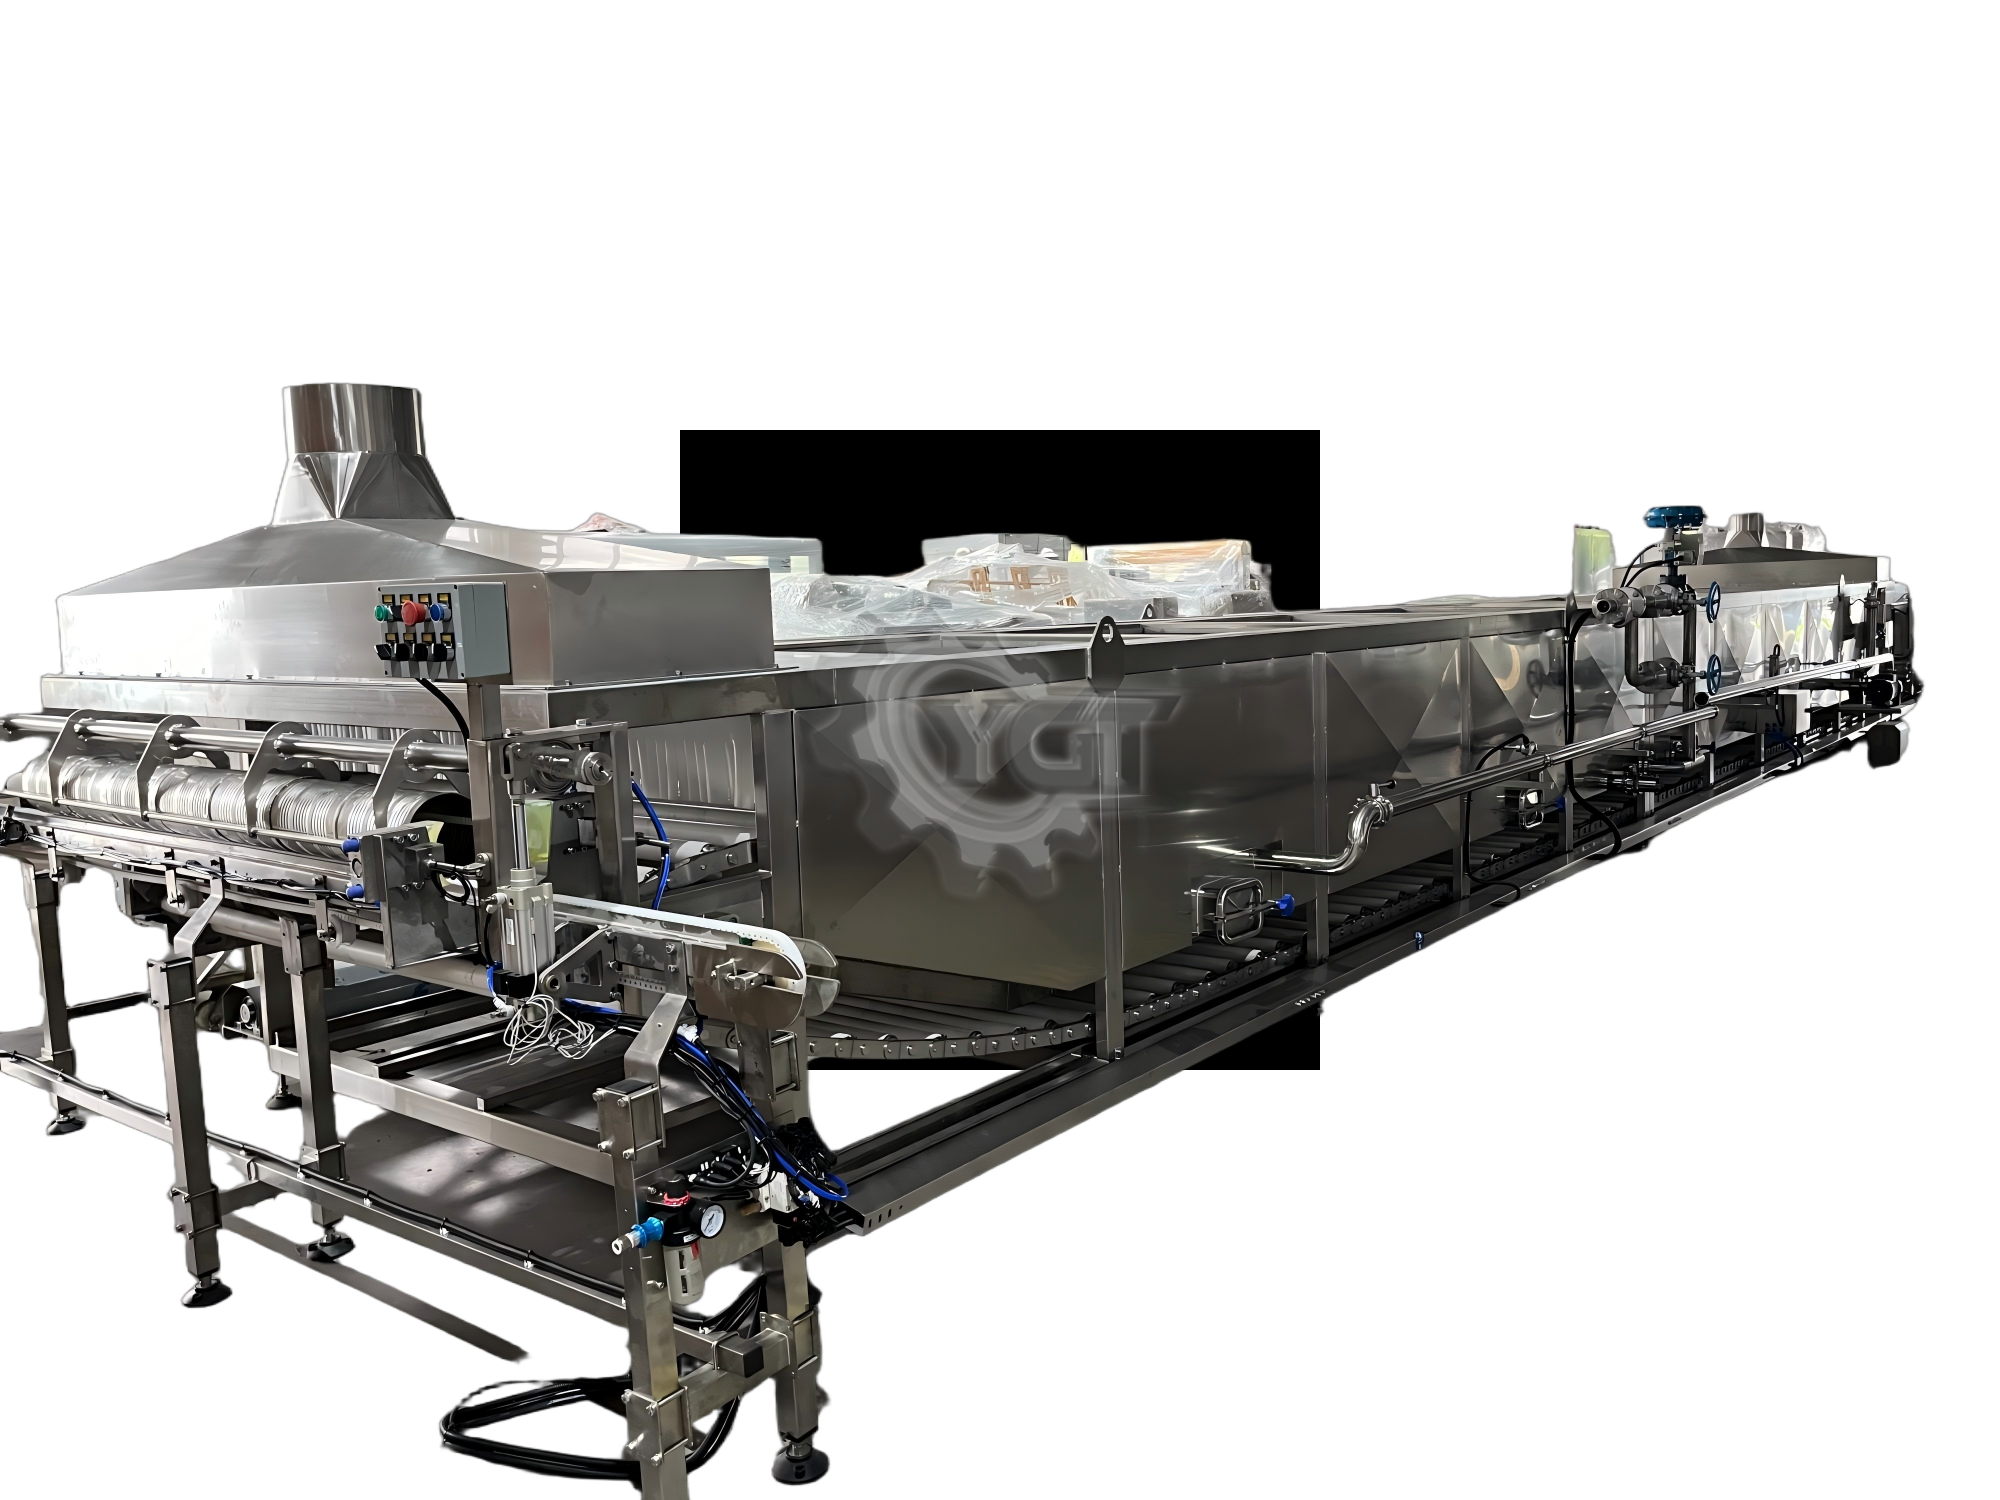
Implementar el método de procesamiento térmico correcto requiere equilibrar la destrucción de patógenos con la preservación del empaque. El entorno líquido sumergido ofrece distintas ventajas físicas y termodinámicas especialmente adecuadas para procesar productos sellados.
El agua actúa como un conductor térmico excepcionalmente eficiente. Transfiere el calor significativamente mejor que el aire o las mezclas de vapor y aire. Cuando los paquetes están completamente sumergidos, el líquido envuelve el contenedor por completo. Se adapta a cada curva y grieta. Este contacto continuo garantiza que no haya puntos fríos dentro de la cámara. En consecuencia, el producto en el centro del paquete alcanza exactamente la misma temperatura letal que el producto cerca de la superficie.
Más allá del control de la temperatura, gestionar la presión interna del paquete es un importante obstáculo de ingeniería. A medida que los alimentos se calientan, el aire y la humedad residuales dentro del paquete sellado se expanden. En un entorno de vapor estándar, esta expansión interna hace que los envases flexibles se inflen o revienten violentamente en las costuras. Sin embargo, el agua proporciona flotabilidad natural y ejerce una presión hidrostática continua contra el exterior del paquete. Esta fuerza externa circundante contrarresta eficazmente la acumulación de presión interna. Mantiene la integridad estructural de contenedores delicados y evita costosas fallas en los sellos.
La inyección directa de vapor a menudo somete los productos a fuertes picos de temperatura. Esto provoca quemaduras localizadas o cocción excesiva cerca de las paredes del recipiente. Por el contrario, un esterilizador de agua caliente aplica la energía térmica de forma mucho más suave. La transferencia constante de calor evita la rápida degradación de los ingredientes sensibles al calor. Al evitar cambios bruscos de temperatura, este método preserva el sabor original, el color vibrante y el valor nutricional vital de los alimentos.
No todos los materiales de embalaje responden bien al estrés térmico o a los cambios de presión. Afortunadamente, las propiedades físicas únicas de un entorno de baño líquido lo hacen altamente compatible con los formatos modernos amigables para el consumidor.
Los envases flexibles, como las bolsas verticales multicapa y las bolsas selladas al vacío, son notoriamente vulnerables a que las costuras se rompan. La presión hidrostática proporcionada por la inmersión total actúa como un sistema de soporte físico para estos polímeros. Debido a que la presión externa del agua equilibra la presión interna del vapor, los delicados bordes termosellados permanecen completamente intactos.
El vidrio es muy susceptible al choque térmico. Un cambio brusco de temperatura puede hacer que el material rígido se rompa por completo. Esto provoca pérdidas catastróficas de producto y peligrosos fragmentos de vidrio en la línea de producción. Un sistema de baño de agua mitiga este riesgo mediante fases incrementales de calentamiento y enfriamiento. Al subir y bajar suavemente la temperatura del líquido, la integridad estructural de los frascos se preserva durante todo el ciclo.
Los plásticos rígidos y semirrígidos como el polipropileno o el tereftalato de polietileno pueden deformarse o deformarse permanentemente si se someten a una distribución desigual del calor. El calentamiento uniforme de un baño de agua evita la fusión localizada. Mantiene las cadenas de polímeros estructuralmente sólidas.
El rango de temperatura operativa de esta maquinaria la hace específicamente adecuada para productos perecederos que requieren pasteurización para eliminar bacterias vegetativas.
Alimentos con alto contenido de ácido: Los alimentos con un pH naturalmente bajo por debajo de 4,6 son inherentemente resistentes al crecimiento de esporas peligrosas resistentes al calor. Por lo tanto, no requieren procesamiento a temperaturas extremas como las que se encuentran en las autoclaves de presión. Productos como verduras encurtidas, salsas a base de tomate, mermeladas de frutas y condimentos se adaptan perfectamente a la temperatura del agua hirviendo.
Bebidas: los productos líquidos requieren un calentamiento muy uniforme para evitar la degradación del sabor y la separación de ingredientes. Los jugos de frutas, los tés helados y las bebidas funcionales se benefician enormemente de la suave curva térmica de la inmersión en agua. Este proceso extiende la vida útil de la bebida sin crear un perfil de sabor oxidado o artificial.
Comidas listas para comer: el sector de alimentos preparados en rápido crecimiento depende en gran medida de esta tecnología. Este equipo utiliza este equipo para carnes procesadas, salchichas y comidas estilo sous-vide envasadas al vacío. Elimina los patógenos vegetativos manteniendo el contenido exacto de humedad y la ternura que esperan los consumidores modernos.
El análisis de la evolución reciente en el sector de alimentos y bebidas revela un claro cambio hacia productos de etiqueta limpia y mínimamente procesados. Los consumidores examinan cada vez más las listas de ingredientes. Esto lleva a los fabricantes a eliminar los conservantes artificiales. En consecuencia, los métodos de preservación física como el procesamiento térmico han pasado a ocupar un lugar central. El principal desafío de ingeniería radica en lograr la esterilidad comercial sin degradar el perfil de sabor natural.
Los informes de la industria indican una creciente preferencia por la inmersión y las curvas térmicas suaves en lugar de las agresivas autoclaves de alta temperatura. Esta tendencia favorece en gran medida la tecnología del baño de agua. Su transferencia gradual de calor se alinea perfectamente con la demanda de alimentos envasados de alta calidad y sabor fresco. Además, los equipos modernos integran capacidades de reciclaje de agua de circuito cerrado e intercambiadores de calor de alta eficiencia. En lugar de calentar constantemente agua dulce, el sistema filtra y recircula el agua del baño existente. Esta gestión térmica inteligente reduce significativamente el consumo general de energía y se alinea con los estrictos objetivos de sostenibilidad de la fábrica.
Al configurar una nueva línea de producción, los gerentes de planta deben sopesar los beneficios de la inmersión total frente a métodos alternativos de procesamiento térmico. Comprender las distinciones técnicas es crucial para optimizar la producción.
La principal alternativa a la inmersión total es la tecnología de pulverización. Si bien ambos métodos utilizan agua caliente como medio térmico, su mecánica de aplicación y efectos físicos en el embalaje difieren significativamente.
| Característica | Esterilización por baño de agua | Esterilización por pulverización |
|---|---|---|
| Método de aplicación | Inmersión completa del producto en un tanque de agua calentado. | El agua caliente se atomiza y rocía a través de boquillas superiores y laterales. |
| Más adecuado para | Bolsas flexibles, bolsas de vacío y productos pesados que requieren flotabilidad. | Envases rígidos, tarros de cristal y latas que no necesitan soporte físico. |
| Equilibrio de presión | La alta presión hidrostática natural sostiene físicamente las uniones de los envases. | Depende en gran medida de los controles de sobrepresión de la cámara interna que utilizan aire comprimido. |
| Eficiencia de enfriamiento | Enfriamiento gradual y muy uniforme que protege contra el choque térmico. | Capacidades de enfriamiento rápido ideales para detener el proceso de cocción rápidamente. |
Un baño de agua es generalmente la mejor opción para envases flexibles que dependen de la flotabilidad natural del agua para evitar la deformación. Por el contrario, si su línea de producción maneja estrictamente contenedores rígidos que no requieren soporte de presión externa, la integración de un esterilizador por pulverización podría ofrecer tiempos de ciclo generales más rápidos. Evaluar las limitaciones físicas de su material de embalaje específico es el primer paso obligatorio en la selección del equipo.
Invertir en equipos de procesamiento térmico industrial es un gasto de capital importante. Para garantizar el éxito operativo a largo plazo, los ingenieros de planta deben evaluar rigurosamente varios parámetros técnicos antes de la adquisición.
Primero, analice su capacidad de producción diaria y su flujo de trabajo. Para operaciones de pequeña y mediana escala, una máquina por lotes ofrece la flexibilidad necesaria para distintos perfiles térmicos. Para la fabricación de gran volumen, es estrictamente necesario un sistema de túnel continuo automatizado con regulación continua de la velocidad para mantener el rendimiento sin provocar cuellos de botella en las fases anteriores.
A continuación, evalúe el material y los sistemas de control del equipo. Las máquinas de grado industrial deben construirse con acero inoxidable SUS304 o 316L para resistir la corrosión en ambientes húmedos. Busque controladores lógicos programables avanzados y sensores de temperatura multipunto altamente sensibles. La capacidad de mantener variaciones de temperatura dentro de ±0,5 °C es fundamental. Esta precisión evita la cocción excesiva de ingredientes sensibles y garantiza absolutamente la letalidad microbiana.
Finalmente, evalúe la huella física y los requisitos de servicios públicos de las instalaciones. Asegúrese de que su planta tenga un suministro constante de vapor y una infraestructura hídrica adecuada para satisfacer las demandas del equipo. Seleccionar la maquinaria adecuada mejora drásticamente los protocolos de seguridad del producto y ofrece un fuerte retorno de la inversión mediante la reducción del deterioro.
Al equilibrar perfectamente las temperaturas durante el ciclo de calentamiento, la esterilización por baño de agua demuestra ser un método muy seguro y eficiente. Procesa productos sellados de manera uniforme y elimina los desequilibrios de presión severos asociados con tratamientos térmicos más severos. Los fabricantes de alimentos y bebidas que deseen elevar sus estándares operativos deberían considerar actualizar sus procesos de postesterilización hoy.
Si está listo para mejorar la seguridad del producto, extender la vida útil de manera confiable y garantizar la mayor calidad posible para sus consumidores, elegir el equipo adecuado es primordial. Recomendamos encarecidamente explorar las soluciones avanzadas de procesamiento térmico disponibles en https://www.ygtmachinery.com para encontrar la maquinaria perfecta adaptada a sus necesidades específicas de embalaje y producción diaria.
Un esterilizador por baño de agua normalmente funciona a presión atmosférica, alcanzando temperaturas máximas de alrededor de 100°C. Esto lo hace ideal para procesar alimentos con alto contenido de ácido y pasteurizar bebidas. Por el contrario, una retorta funciona a alta presión para alcanzar temperaturas muy por encima de los 121°C. Este calor extremo es estrictamente necesario para procesar de forma segura alimentos con bajo contenido de ácido, como carnes enlatadas y verduras no encurtidas, para destruir las peligrosas esporas del botulismo.
La temperatura óptima depende completamente del producto alimenticio específico y del patógeno objetivo. Sin embargo, la mayoría de los sistemas de baño de agua industriales funcionan eficientemente entre 75°C y 100°C a presión atmosférica. El control preciso de la temperatura dentro de este rango garantiza la máxima letalidad microbiana y al mismo tiempo preserva la textura natural y el valor nutricional de los alimentos.
Esta práctica está altamente desaconsejada. Los alimentos deben descongelarse o llevarse a temperatura ambiente antes de ingresar al esterilizador. La introducción de productos congelados hace que la temperatura ambiente del agua baje drásticamente. Esta alteración térmica altera el tiempo de conservación requerido y compromete gravemente la seguridad alimentaria general.
La duración varía significativamente según varios factores físicos. La densidad del producto, el tamaño del envase y la temperatura central objetivo influyen en el tiempo del ciclo. Dependiendo de estas variables, un ciclo térmico completo puede variar desde 15 minutos para pequeñas bolsas de bebidas líquidas hasta más de una hora para comidas densas listas para comer.
No, no se pueden procesar de forma segura alimentos con bajo contenido de ácido en un baño de agua estándar. Los alimentos poco ácidos requieren temperaturas de al menos 121°C para eliminar las esporas resistentes al calor. Debido a que un baño de agua funciona a presión atmosférica, el agua hierve a 100 °C y no puede alcanzar las temperaturas letales requeridas para estos productos específicos.
Si los productos se etiquetan antes de la esterilización, deben utilizar etiquetas impermeables especializadas y adhesivos de calidad marina diseñados para resistir el calor y la humedad sostenidos. Para evitar por completo esta complicación logística, la mayoría de los fabricantes optan por aplicar etiquetas después de que los productos salen de la sección de enfriamiento y se han secado completamente mediante sopladores de aire de alta velocidad.


